
当生产控制错误时,塑料和铝制机油滤清器壳体都会失效。根据返回数据进行选择,而不仅仅是感知:订购前确认材料等级、关键尺寸、泄漏测试方法、热循环验证和批次可追溯性。
当生产控制错误时,塑料和铝制机油滤清器壳体都会失效。根据返回数据进行选择,而不仅仅是感知:订购前确认材料等级、关键尺寸、泄漏测试方法、热循环验证和批次可追溯性。
您还在处理因塑料机油滤清器壳体失效而导致的退货和保修索赔吗?
当替换塑料装置在安装后不久出现故障时,铝制机油滤清器壳体通常是首先考虑的替代方案。这种故障通常会带来产品退货和二次维修的额外成本,但这并不意味着它只是“塑料故障”。制作精良的塑料机油滤清器壳体可以可靠地工作多年,而铝制机油滤清器壳体如果尺寸或密封面不正确,仍然可能泄漏。真正的问题不在于哪种材料总是更好,而在于每种材料在哪些方面效果最好,以及在选择之前应该检查哪些内容。
原始设备制造商选择塑料机油滤清器壳体不仅仅是为了降低零件成本。塑料可减轻车辆重量、耐腐蚀,并允许将油道、安装点、传感器端口、过滤器腔和冷却器连接集成到一个组件中。更少的独立零件意味着更少的接头、更少的组装步骤以及更少的发动机周围所需的空间。
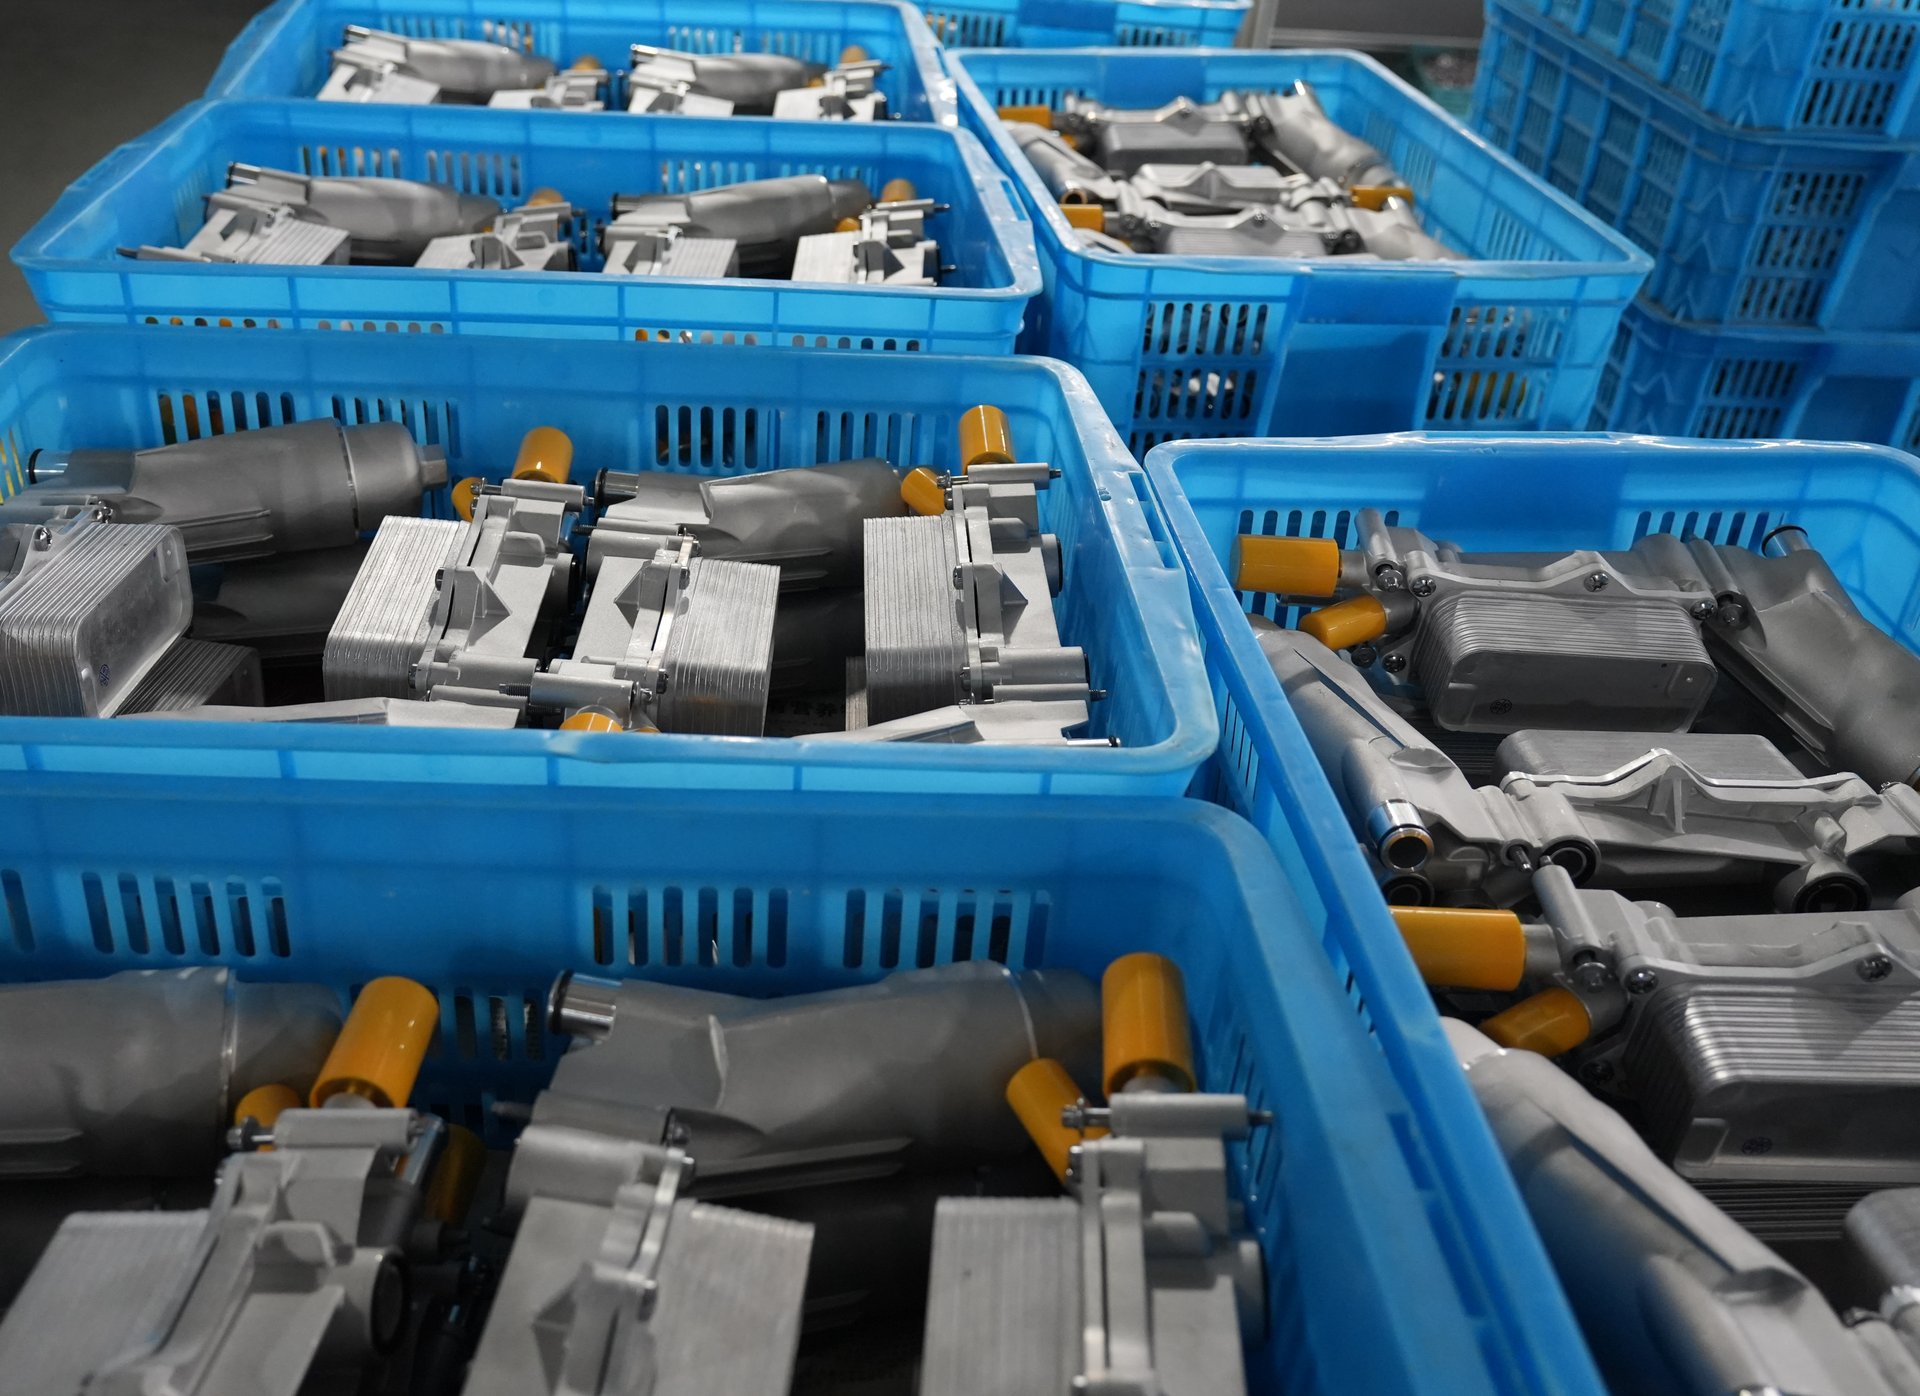
大批量生产是另一个原因。注塑成型可以通过有限的二次加工形成复杂的内部和外部特征,而铝制外壳通常需要在螺纹、端口、安装面和密封表面上进行额外的加工。一旦模具和工艺稳定,就可以快速生产尺寸一致且单位成本较低的塑料外壳。大多数合格的产品都使用玻璃纤维增强聚酰胺,这些玻璃纤维增强聚酰胺具有耐发动机油、冷却剂、振动、压力和反复温度变化的性能。
问题在于,具有相同外观的两个塑料外壳的性能可能截然不同。树脂等级、玻璃纤维含量、材料干燥、模具温度、注射压力、嵌件定位和冷却时间都会影响成品部件。这些区域中任何一个区域的控制不力都会导致翘曲、脆断面、螺纹不良、熔接痕强度不足或热循环后移动的密封表面。通过材料规格、尺寸一致性、压力和泄漏测试结果、热老化性能和批次可追溯性来判断塑料机油滤清器壳体。如果相同的零件在六个月后因漏油和另一项保修索赔而退回,那么低报价就没有什么意义。
铝制机油滤清器壳体比同类塑料装置更坚固,因此在螺栓负载和重复热循环下,安装点、垫圈凹槽和密封表面周围不太可能变形。制作工艺也不同。铝外壳通常首先铸造,然后在螺纹、端口、安装面和其他关键位置进行机加工。
这种生产方法改变了您需要管理的质量风险。铸造孔隙可能会产生从外部看不到的泄漏,而不准确的加工可能会导致安装面不平整或垫圈凹槽深度错误。油道内的毛刺、损坏的螺纹、不良的表面光洁度以及加工后留下的金属碎片都可能导致安装问题或保修索赔。铝也较重,传热速度更快,如果合金或表面处理不适合应用,则可能会腐蚀。在将铝制外壳视为升级之前,请确认合金规格、关键尺寸、压力测试标准、螺纹检查、内部清洁度和批次一致性。该材料提供了更大的结构强度,但铸造和加工控制决定了该强度是否会产生可靠的零件。
塑料和铝制机油滤清器壳体之间的实际差异超出了材料强度的范围。比较还应涵盖生产成本、尺寸稳定性、检查要求以及每种设计更可能产生的故障类型。
|
比较点 |
塑料机油滤清器壳体 |
铝制机油滤清器壳体 |
这对您的订单意味着什么 |
|
刚性 |
更灵活,对热老化更敏感 |
在螺栓负载和热循环下更稳定 |
当外壳变形是已知问题时,铝非常有用 |
|
重量 |
更轻 |
较重 |
与 OEM 重量目标和运输成本相关 |
|
设计整合 |
复杂的通道、端口和安装特征可以模制在一起 |
复杂的特征通常需要铸造和二次加工 |
塑料可以减少零件数量和组装工作 |
|
生产成本 |
以稳定、高产量降低单位成本 |
铸造和机加工通常会增加单位成本 |
比较总到岸成本而不是单独的单价 |
|
维度风险 |
翘曲、收缩、薄弱的熔接痕和镶件移动 |
铸造偏差、加工误差和不正确的垫片凹槽深度 |
检验计划应与生产流程相匹配 |
|
典型故障 |
裂纹、密封面变形、模制螺纹损坏和热老化 |
孔隙、腐蚀、螺纹损坏、加工不均匀和内部毛刺 |
两种材料都需要进行尺寸和泄漏测试 |
|
耐腐蚀性 |
聚合物主体不腐蚀 |
合金和表面状况影响耐腐蚀性 |
检查操作环境和冷却剂暴露情况 |
|
质量控制重点 |
树脂规格、干燥、成型参数和热老化 |
合金规格、孔隙率、加工精度和清洁度 |
供应商能力比材料标签更重要 |
|
最佳采购适合 |
具有稳定工具和过程控制的大批量程序 |
优先考虑刚性和尺寸稳定性的升级计划 |
应用要求和保修历史应该指导选择 |
当重量、零件集成和生产量很重要时,只要供应商控制树脂和成型工艺,塑料仍然适用。当您需要减少裂纹或密封表面变形时,铝变得更有吸引力,但更高的刚性并不能弥补孔隙率、加工不精确或内部清洁度差的问题。
只有当铝制机油滤清器壳体能够解决导致您花钱的故障模式时,它才是更好的。在不纠正配合、密封或生产问题的情况下更改材料只会将一种类型的保修索赔替换为另一种类型。
当原始塑料设计在长期受热后反复破裂、变形或失去密封压力时,铝替代品是有意义的。如果退货是由于树脂质量差、成型不稳定或安装不正确造成的,那么控制更好的塑料外壳可能会以较低的总成本解决问题。根据退货数据而不是客户的看法做出决定。检查发生故障的外壳泄漏的位置、其剩余使用时间、热循环后安装面是否发生变化,以及多个批次是否出现相同的故障。铝制版本仍然需要经过验证的尺寸、平坦的密封表面、正确的垫圈压缩、清洁的油道和稳定的压力测试结果。车辆装配和安装扭矩也需要验证,因为刚性外壳无法补偿未对准的端口或不正确的安装几何形状。铝应被视为工程替代品,而不是自动升级。
在批准机油滤清器壳体批量订单之前,请以书面形式确认其应用、装配内容、材料、关键尺寸和测试标准,而不要仅依赖产品照片和 OE 编号。
|
检查项目 |
确认内容 |
为什么重要 |
|
车辆申请 |
原厂设备编号、发动机代码、型号年份和区域配置 |
同一车型可能在不同的发动机或生产年份使用不同的外壳 |
|
供货范围 |
裸露外壳或完整组件,包括冷却器、盖子、密封件、传感器、阀门和硬件 |
在包含的组件相同之前,无法比较报价 |
|
材质规格 |
塑料的树脂等级和玻璃纤维含量,或铝的合金等级 |
外观相似的零件可能具有截然不同的耐热性和强度 |
|
关键尺寸 |
安装孔位置、端口角度、垫片凹槽深度、密封面平面度和螺纹尺寸 |
微小的尺寸误差会导致安装困难以及油或冷却剂泄漏 |
|
密封件和垫圈 |
材质、型材、数量、安装位置、是否预装 |
不正确的密封可能会导致合格的外壳在安装后出现故障 |
|
压力和泄漏测试 |
测试介质、压力、保持时间、采样率和验收标准 |
如果没有定义的测试方法,经过测试的声明就毫无意义 |
|
热循环验证 |
测试后的温度范围、循环计数以及尺寸或泄漏结果 |
确认外壳和密封件在反复加热和冷却后是否保持稳定 |
|
内部清洁 |
毛刺控制、清洗过程、颗粒限制和开放端口保护 |
金属碎片、塑料碎片和污垢可能进入润滑系统 |
|
可追溯性 |
生产日期、批次号、检验记录和缺陷响应流程 |
允许将保修索赔追溯到特定的生产批次 |
|
包装 |
保护螺纹、加工表面、连接器和密封面 |
运输损坏可能会在零件到达安装人员之前造成缺陷 |
在下达采购订单之前批准生产意向样品,然后保留批准的样品、尺寸报告、材料规格和压力测试记录作为您的验收参考。确认批量生产的零件使用相同的工具、材料、零部件供应商和测试流程,更仔细地检查第一批发货的密封面平整度、端口位置、螺纹质量、装配内容和泄漏性能,并要求批准任何可能导致不同组件、更宽松的公差或减少测试的后续变更。
仅当安装点、油和冷却剂通道、传感器端口、垫圈位置和内部阀门功能与原始设计匹配时。检查发动机应用和关键尺寸,而不是仅依赖原厂交叉参考。
一些铝制外壳保留了原来的过滤器、盖子和垫圈设计,而另一些则使用不同的密封件或包括修改后的组件。订购前请确认每个包含的组件,因为当过滤器或垫圈不匹配时,正确的外壳体仍然会产生退货。
当铝制版本解决了记录在案的破裂、翘曲或密封问题并减少重复保修索赔时,较高的单位成本是合理的。如果现有的故障是由于尺寸不良或生产不一致造成的,那么改变材料并不能解决根本问题。
制造商的生产精度比材料名称更重要。密封面平整度、垫圈凹槽深度、安装孔位置、端口对准、螺纹精度和泄漏测试一致性决定了外壳是否正确安装并保持密封。精确模制的塑料外壳的性能优于铸造或加工不良的铝制外壳。